 0


Wiadomości branżowe
Dom / Aktualności / Wiadomości branżowe / Jak powstają łożyska kulkowe? Kompletny proces produkcyjny, krok po kroku

2026-09-21
Łożysko kulkowe staje się łożyskiem na etapie szlifowania, a nie przed nim. Kucie, toczenie i obróbka cieplna pozwalają przygotować kształtowniki ze stali hartowanej; szlifowanie i docieranie, a następnie ustaw mikrony, które decydują o tym, jak cicho łożysko się obraca, jakie obciążenie przenosi i jak długo wytrzyma. Zamawianie ma znaczenie dla każdego, kto kupuje łożyska, ponieważ wyjaśnia, gdzie leży koszt, dlaczego dwie oferty dotyczące tego samego rozmiaru mogą się tak bardzo różnić i dlaczego problemy z jakością zwykle wynikają z kilku konkretnych, możliwych do sprawdzenia etapów.
Otwórz uszkodzone łożysko 608 z silnika wentylatora lub koła deskorolki, a anatomia jest niemal rozczarowująco prosta: pierścień wewnętrzny, pierścień zewnętrzny, rząd hartowanych kulek, klatka zapobiegająca stykaniu się piłek i warstwa smaru. Problemem produkcyjnym jest to, w jaki sposób te pięć podstawowych elementów jest wytwarzanych na tyle dokładnie, aby mogły pracować z prędkością dziesiątek tysięcy obrotów na minutę. Odpowiedzią są dwie równoległe linie produkcyjne – jedna do pierścieni, druga do kulek – które spotykają się dopiero podczas końcowego montażu.
W tym przewodniku opisano cały proces tak, jak faktycznie przebiega w fabryce łożysk kulkowych zwykłych: wybór surowca, kucie, toczenie, obróbka cieplna, wytwarzanie kulek, szlifowanie, dogładzanie, montaż i testowanie partii. Omówiono także łożyska powlekane, kontrolę jakości, kontrole przed złożeniem zamówienia oraz pytania najczęściej zadawane przez kupujących. Opis odzwierciedla produkcję w systemie jakości ISO 9001:2015 w zakładzie o rocznej produkcji 30 milionów zestawów.
Łożysko kulkowe zwykłe składa się z czterech części stałych i jednego materiału eksploatacyjnego, a każdy z nich wykorzystuje zupełnie inną ścieżkę produkcji. Ten podział jest kluczem do zrozumienia różnic w jakości pomiędzy dostawcami: każdy komponent ma swoje własne tryby awarii, a jeden słaby krok — brudna stal, miękka kulka, nierówna bieżnia — wystarczy, aby pociągnąć cały zespół.
Droga obciążenia przez te części wyjaśnia wymagania dotyczące precyzji. Każda jednostka siły przechodząca z wału do obudowy przechodzi przez dwie bieżnie, zestaw kulek i warstwę smaru mierzoną w mikronach. Jeśli bieżnia jest nierówna lub piłka jest nieokrągła, naprężenia kontaktowe skupiają się w mikroskopijnych wzniesieniach, a te miejsca stają się pierwszymi punktami zmęczenia. Dlatego też produkcja łożysk w mniejszym stopniu polega na kształtowaniu stali, a bardziej na usuwaniu ostatnich śladów błędów.
Większość łożysk kulkowych zwykłych na świecie zaczyna się od stali chromowej — gatunku chromu o wysokiej zawartości węgla, który występuje pod kilkoma nazwami krajowymi: AISI 52100 w Stanach Zjednoczonych, 100Cr6 w Niemczech, SUJ2 w Japonii i GCr15 w Chinach. Skład chemiczny jest celowo prosty i zawiera około 1% węgla i 1,5% chromu, ponieważ wartość nie leży w egzotycznych stopach, ale w czystości. Twarde wtrącenia niemetaliczne w zabrudzonej stali działają jak punkty koncentracji naprężeń, a podczas pracy pojawiają się jako hałas i wczesne odpryski zmęczeniowe. Właśnie dlatego poważna fabryka weryfikuje każdą przychodzącą partię ciepła za pomocą analizy spektralnej, zamiast ufać wyłącznie certyfikatowi huty.
Gatunki stali nierdzewnej służą środowiskom korozyjnym i dzielą się na dwie bardzo różne opcje. AISI 440C to martenzytyczna stal nierdzewna, która twardnieje jak stal chromowa, wytrzymuje 56-60 HRC, a jednocześnie jest odporna na rdzę, co czyni ją standardowym wyborem do sprzętu spożywczego, miejsc mycia i wilgotnych produktów zewnętrznych. AISI 304 w ogóle nie może być utwardzany poprzez obróbkę cieplną — pozostaje miękki, poniżej około 200 HB — dlatego łożyska 304 zamieniają nośność na rzecz maksymalnej odporności na korozję. Stal węglowa znajduje się na drugim końcu skali: obniża koszty produktów lekkich, takich jak zabawki i kółka samonastawne o niskiej prędkości, ale nie może dorównać stali chromowanej pod względem twardości i trwałości zmęczeniowej.
| Materiał | Kluczowe cechy | Typowa twardość | Typowe zastosowania |
|---|---|---|---|
| Stal chromowa (AISI 52100 / GCr15) | Wysoka zawartość węgla i około 1,5% chromu; doskonała trwałość zmęczeniowa toczenia | 60-64 HRC po obróbce cieplnej | Silniki, urządzenia, elektronarzędzia, pompy, części samochodowe |
| Stal węglowa | Niższy koszt, niższa precyzja i krótsza trwałość zmęczeniowa | Poniżej hartowana stal chromowana | Zabawki, kółka, osprzęt do lekkich zastosowań |
| Stal nierdzewna AISI 304 | austenityczny; nie może być hartowany na wskroś; maksymalna odporność na korozję | Poniżej około 200 HB (miękkie) | Sprzęt spożywczy, obszary mokre i myte o umiarkowanym obciążeniu |
| Stal nierdzewna AISI 440C | martenzytyczny; hartowalna stal nierdzewna o dużej odporności na korozję | 56-60 HRC po obróbce cieplnej | Produkty przeznaczone do kontaktu z żywnością i przeznaczone do użytku na zewnątrz, wymagające rzeczywistej nośności |
Produkcja pierścieni i produkcja kulek przebiegają jak dwie równoległe linie, które zbiegają się dopiero podczas montażu. Na linii pierścienia sekwencja obejmuje kucie, wyżarzanie, toczenie, obróbkę cieplną i szlifowanie; na linii kulowej jest to kucie na zimno, obróbka cieplna, szlifowanie i docieranie. Poniższy przegląd jest zgodny z kolejnością stosowaną w hali produkcyjnej fabryki łożysk kulkowych zwykłych.
Identyfikowalność przebiega na każdym etapie. Każdy kęs zachowuje swój numer wytopowy, każda partia rejestruje pracę pieca, a każda lista pakowania odnosi się do partii produkcyjnej, dzięki czemu gotowe łożysko można prześledzić aż do certyfikatu stali. W systemie ISO 9001:2015 nie jest to opcjonalna papierkowa robota: gdy klient zgłasza hałas kilka miesięcy później, identyfikowalność pozwala określić, czy przyczyna leży w jednej partii stali, jednym przebiegu obróbki cieplnej czy jednym ustawieniu montażu – i to rozróżnienie decyduje, czy właściwą reakcją jest sortowanie, przeróbka czy korekta procesu.
Kulki łożyskowe nigdy nie są cięte na kule. Są one uderzane w sposób zbliżony do okrągłego, a następnie walcowane ze sobą pod wpływem materiału ściernego, aż do uzyskania średniej powierzchni każdej powierzchni — proces samokorygowania, który zamienia twardy drut stalowy w kulki okrągłe z dokładnością do ułamka mikrona. Ponieważ części są wykonane ze stali hartowanej, narzędzia tnące zużywają się natychmiast; kształtowanie ścierne jest jedyną praktyczną metodą.
Powodem, dla którego ten proces działa, jest geometria: kula nie ma stałej osi. Opada swobodnie w rowkach i ukazuje materiałowi ściernemu każdy punkt swojej powierzchni, więc wystający punkt jest zawsze następnym elementem ścierającym się. Piłka, która wystaje, zostaje uderzona jako następna; proces usuwa własne błędy. To właśnie umożliwia masową produkcję kul dokładniej niż jakakolwiek inna część obrabiana.
System oceniania stawia liczby na okrągłości. W standardowej konwencji klasyfikacji kulek liczba stopni to maksymalne dozwolone odchylenie od idealnej kuli w mikrocalach, więc klasa 100 pozwala na około 2,5 mikrona, klasa 25 pozwala na 0,64, klasa 10 pozwala na 0,25, a klasa 5 pozwala na tylko 0,13. Większość komercyjnych łożysk poprzecznych pracuje na kulkach klasy 100; ciche silniki urządzeń i precyzyjne wrzeciona uzasadniają klasę 10 lub lepszą. Każdy stopień w dół skali zwiększa czas docierania i koszty kontroli, co sprawia, że gatunek kulkowy jest jednym z cichych czynników wpływających na koszty w każdej wycenie łożyska.
Sama okrągłość to wciąż za mało – kulki muszą także pasować do swoich pierścieni. Ponieważ żaden proces szlifowania nie jest idealnie powtarzalny, gotowe kule sortuje się na grupy wielkościowe mierzone w ułamkach mikrona, a wyszlifowane w tej samej partii pierścienie łączy się z grupą, która przywraca zaprojektowany luz wewnętrzny. Ten selektywny montaż jest standardową praktyką w całej branży i jest to kolejny powód, dla którego fabryki łożysk mierzą wszystko dwukrotnie: raz w celu sortowania i raz w celu sprawdzenia.
Szlifowanie kształtuje stal, ale obróbka cieplna decyduje o tym, czy przetrwa. Idealnie oszlifowana bieżnia bez odpowiedniej twardości mogłaby w ciągu kilku dni wgniatać się i łuszczyć pod obciążeniem, zatem to w piecu, a nie w szlifierce, kawałek ukształtowanej stali faktycznie staje się materiałem nośnym.
W przypadku stali chromowej półfabrykaty pierścieni i kulki nagrzewa się do temperatury około 840°C, aż struktura przekształci się w austenit, następnie hartuje się w oleju wystarczająco szybko, aby zablokować twardy martenzyt, a następnie odpuszcza się w temperaturze bliskiej 160°C w celu zmniejszenia naprężeń wewnętrznych. Rezultatem jest 60-64 HRC: wystarczająco twardy, aby wytrzymać zmęczenie spowodowane toczeniem, i wystarczająco mocny, aby nie pęknąć pod wpływem uderzenia. Pomiń temperament, a części pozostaną kruche; nadmierne odpuszczanie, a twardość spada wraz z żywotnością.
Kontrola na tym etapie jest niewidoczna na gotowej części i kosztowna do sfałszowania. Jednorodność temperatury pieca, stan oleju hartowniczego i czas wygrzewania decydują o tym, czy cała partia jest zgodna ze specyfikacją, czy też dryfuje miękko. Zniekształcenia również wymagają ograniczenia: pierścienie poddane obróbce cieplnej lekko się odkształcają, a proces musi utrzymać to wypaczenie wewnątrz naddatku na szlifowanie, w przeciwnym razie linia szlifowania płaci za błąd pieca w dodatkowych cyklach. Gatunki precyzyjne dodają jeszcze jeden krok — obróbkę na zimno, która przekształca austenit szczątkowy i stabilizuje wymiary przez lata użytkowania.
Docelowa twardość po obróbce cieplnej: stal chromowa (AISI 52100 / GCr15) osiąga 60-64 HRC; Stal nierdzewna AISI 440C osiąga 56-60 HRC; Stal nierdzewna AISI 304 nie jest hartowana w całości i pozostaje poniżej około 200 HB.
W tym miejscu podział stali nierdzewnej staje się fizyczny. Części 440C przechodzą przez te same piece i wychodzą z użyteczną twardością, podczas gdy pierścienie 304 w ogóle nie twardnieją. Ten pojedynczy fakt metalurgiczny wyjaśnia, dlaczego łożyska 304 nadają się do zastosowań mokrych, narażonych na korozję przy umiarkowanych obciążeniach i dlaczego 440C jest odpowiedzią, gdy aplikacja wymaga jednocześnie odporności na korozję i rzeczywistej nośności.
Każdy pierścionek trafia na linię szlifowania celowo oversize. Szlifowanie usuwa ten dodatek, a jednocześnie określa tolerancje, za które faktycznie płaci kupujący, co czyni go najbardziej wpływowym etapem w całym łańcuchu produkcyjnym.
Kolejność jest stała: najpierw szlifuj powierzchnie, aby utworzyć płaszczyznę odniesienia, następnie średnicę zewnętrzną i otwór, a następnie bieżnię. Płyn chłodzący przepływa stale, ponieważ chwilowo suche koło może spalić powierzchnię i stworzyć mikropęknięcia, które ukrywają się wewnątrz pozornie sprawnej części, aż do wcześniejszej awarii. Po szlifowaniu bieżni, dogładzanie drobnymi kamieniami powoduje zmniejszenie chropowatości powierzchni znacznie poniżej 0,1 mikrona Ra — wykończenie, które wygląda jak lustro i, co ważniejsze, umożliwia utworzenie filmu smarnego i prawidłowe przenoszenie obciążenia. Pomijanie lub skracanie dogładzania to jeden z klasycznych sposobów niewidocznego obniżenia kosztów, który zawsze później objawia się hałasem i skróconą żywotnością.
| Klasa ISO | Odpowiednik ABEC | Co zaostrza | Typowe zastosowania |
|---|---|---|---|
| P0 | ABEC 1 | Standardowe tolerancje wymiarowe | Ogólne silniki, urządzenia, elektronarzędzia, pompy |
| P6 | ABEC 3 | Węższe bicie i tolerancja szerokości | Lepsze silniki, elektronarzędzia, skrzynie biegów |
| P5 | ABEC 5 | Kontrola bicia na poziomie mikronów | Wrzeciona obrabiarek, instrumenty precyzyjne |
| P4 | ABEC 7 | Bardzo wąska geometria zapewniająca dużą prędkość | Wrzeciona wysokoobrotowe, przemysł lotniczy, końcówki dentystyczne |
Wybór klasy to decyzja dotycząca kosztów, a nie symbolu statusu. Silnik urządzenia, pompa wodna lub elektronarzędzie zwykle działają prawidłowo na P0 (ABEC 1); płacąc za P5 kupuje tolerancję, której aplikacja nigdy nie wykorzystuje. Wrzeciona obrabiarek, silniki szybkoobrotowe i przyrządy pomiarowe to przypadki, w których P5 i P4 naprawdę zarabiają na swojej cenie. Kiedy dwie oferty dotyczące tego samego rozmiaru znacznie się różnią, klasa tolerancji jest jedną z pierwszych pozycji, które należy potwierdzić na piśmie – zaraz po specyfikacji stali.
Montaż jest krótki w czasie i długi w konsekwencjach. Zbiegają się dwie równoległe linie produkcyjne, a najtańsze części łożyska — koszyk, smar i uszczelki — decydują w dużej mierze o jego rzeczywistym zachowaniu.
Tłoczone koszyki stalowe są standardem w małych łożyskach poprzecznych: niedrogie, sztywne i nitowane razem z dwóch połówek. Koszyki nylonowe pracują ciszej i nie rdzewieją, dlatego dominują w nich łożyska urządzeń o niskim poziomie hałasu, przy kompromisie w postaci temperatury maksymalnej wynoszącej około 120°C. Mosiądz pojawia się w większych lub specjalnych łożyskach, w których liczy się wytrzymałość i odporność na ciepło.
Pierścienie i kule spotykają się w dopasowanych grupach. Grupę wielkości kulek dobiera się na podstawie zmierzonych bieżni, tak aby zmontowane łożysko znalazło się w zaprojektowanym luzie wewnętrznym – niewielkim swobodnym ruchu pomiędzy pierścieniami, które kurczą się w miarę montażu łożyska i nagrzewania. Luz standardowy (C0) pasuje do większości zastosowań; większy luz C3 jest wymagany, gdy pierścień wewnętrzny nagrzewa się lub ciasno przylega do wału. Kulki są umieszczane w szczelinie pomiędzy przesuwanymi pierścieniami, rozmieszczone w równych odstępach, a kieszenie koszyka są zatrzaskiwane lub nitowane wokół nich, zanim zmontowane łożysko przejdzie przez końcowe mycie — ponieważ pozostałości po szlifowaniu pozostawione wewnątrz są źródłem hałasu, którego nie jest w stanie usunąć uszczelka.
Smar wypełnia mniej więcej jedną czwartą do jednej trzeciej wolnej przestrzeni wewnętrznej. Za mało i łożysko z dużą prędkością zbliża się do metalu; za dużo, a ubijanie podnosi temperaturę i hałas. Dla kupujących warto wyraźnie potwierdzić specyfikację smaru, ponieważ określa ona ograniczenie prędkości, zachowanie w niskich temperaturach i bezobsługową żywotność gotowego produktu.
ZZ to dwie metalowe osłony: bezdotykowa, o minimalnym oporze, skuteczna wobec gruboziarnistego pyłu, umiarkowana wobec wody. 2RS oznacza dwie uszczelki gumowe, zwykle NBR, mające lekki kontakt z pierścieniem wewnętrznym: znacznie lepiej chronią przed drobnym pyłem i wilgocią, nieco wyższy moment obrotowy i praktyczna górna temperatura około 110 °C. Właściwym wyborem jest ochrona środowiska — warunki suche, szybkie i czyste skłaniają się ku ZZ; sprzęt mokry, zakurzony lub umyty skłania się w stronę 2RS.
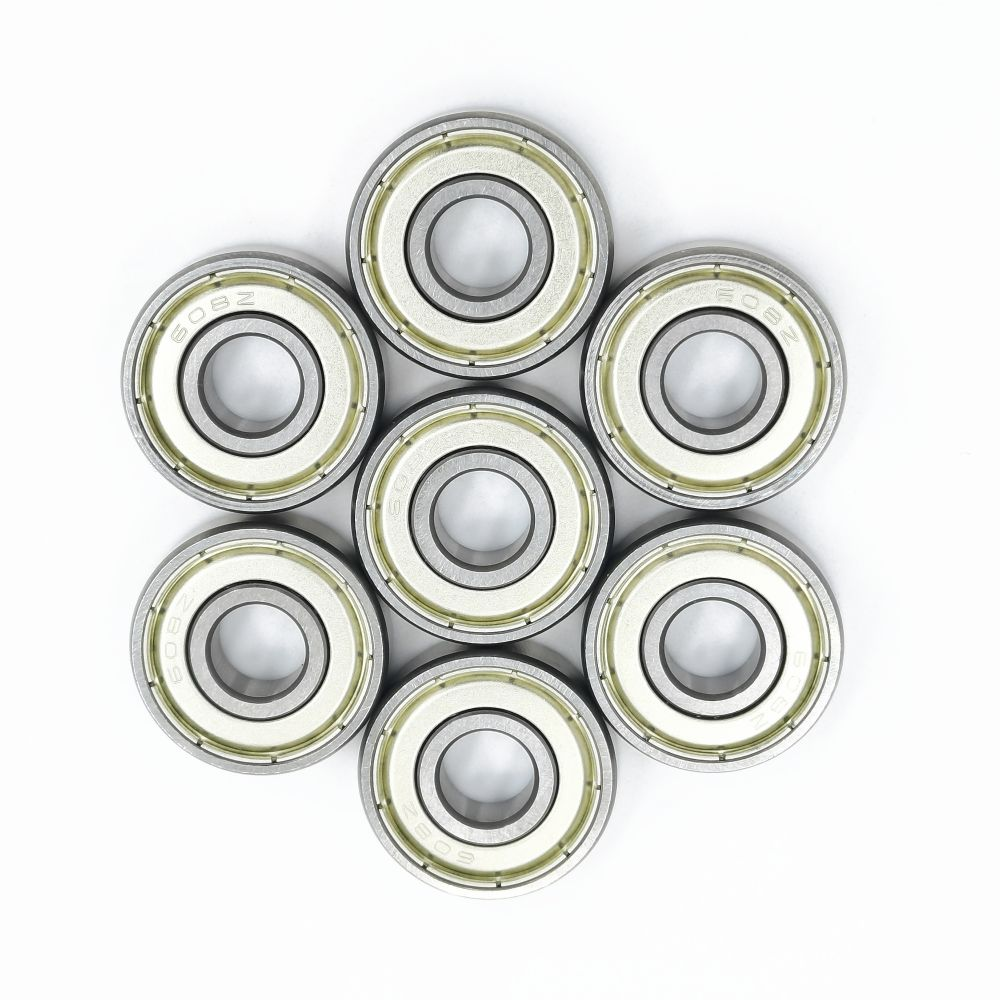
Klasyczny wynik tego procesu Łożysko kulkowe zwykłe 608ZZ z podwójnym uszczelnieniem Łożysko ze stali chromowanej 8 x 22 x 7 mm z podwójnymi metalowymi osłonami — najczęściej spotykany mały rozmiar w silnikach, narzędziach i sprzęcie. Zobacz specyfikacje produktuPrzed pakowaniem gatunki o niskim poziomie hałasu przechodzą 100% testy wibracyjne, podczas gdy gatunki standardowe są sprawdzane poprzez pobieranie próbek. Każde łożysko otrzymuje warstwę oleju zapobiegającego rdzy i zapieczętowane opakowanie. Konserwacja jest częścią produkcji, a nie refleksją: idealne pod względem wymiarów łożysko, które rdzewieje w wilgotnym magazynie przed montażem, nadal liczy się jako wadliwa dostawa.
Niektóre łożyska są projektowane tak, aby były ciche i przyjazne dla powierzchni, a nie maksymalnie twarde, co osiąga się w drugim procesie formowania, podczas którego pierścień zewnętrzny jest owijany tworzywem sztucznym lub poliuretanem.
Łożysko podstawowe — zwykle serii 608, 626 lub 6000 — jest myte i montowane w rdzeniu formy. Stopione tworzywo sztuczne lub termoplastyczny poliuretan jest wtryskiwany wokół pierścienia zewnętrznego, wiąże się z nim po ochłodzeniu i wychodzi z profilem roboczym utworzonym w tym samym etapie: płaski bieżnik dla rolek, rowek w kształcie litery V lub rowek w kształcie litery U dla prowadnic ślizgowych, w kolorach takich jak biały, czarny, pomarańczowy i zielony, których klienci używają do łatwej identyfikacji linii produktów.
Powłoka zmienia zachowanie całego koła. Warstwy tworzyw sztucznych i PU tłumią metaliczny hałas przenoszony przez twardą stal na ramy mebli, drzwi przesuwne, okna i konstrukcje przenośników; chronią powierzchnie, na których opierają się rolki łożyskowe, przed zarysowaniem i zużyciem; a poliuretan zwiększa przyczepność i amortyzację kół wózka i kół transportowych, zwykle określonych w zakresie twardości 85-95 Shore A. W meblach, produktach dla dzieci i sprzęcie domowym warstwa powlekana często decyduje o różnicy między produktem, który sprawia wrażenie taniego, a takim, który sprawia wrażenie wykończonego.
Ryzykiem inżynierskim jest przyczepność. Źle związana powłoka może rozwarstwić się po tygodniach walcowania i choć uszkodzenie wydaje się być problemem związanym z powłoką, podstawową przyczyną jest zwykle przygotowanie powierzchni, chemia wiązania lub konstrukcja formy. Rzetelni producenci traktują powlekanie jako proces z własnymi kontrolami – próby rozciągania na próbkach, harmonogramy konserwacji form i kontrolę twardości utwardzonej warstwy – a nie zwykłą operację zanurzania.
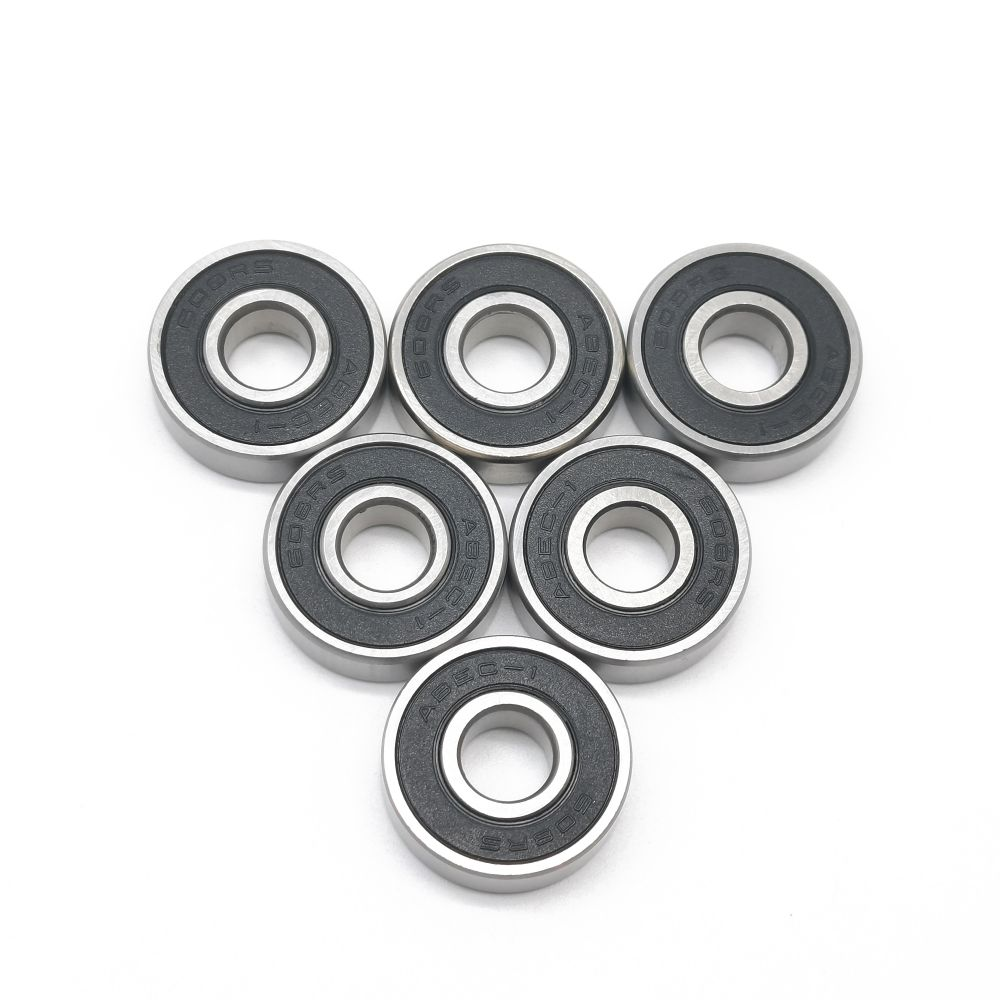
Przykład łożyska powlekanego PU608267 Łożysko kulkowe zwykłe powlekane PU Łożysko podstawowe 608 z formowaną warstwą poliuretanu zapewniającą cichą pracę i ochronę powierzchni w rolkach i systemach ślizgowych. Zobacz specyfikacje produktuNiezawodna fabryka trzykrotnie testuje przychodzącą stal, krytyczne etapy obróbki i gotowe łożyska. Usunięcie którejkolwiek z trzech warstw w celu zaoszczędzenia kosztów ostatecznie objawia się skargami na hałas, skróceniem żywotności lub zwrotami w terenie.
Hałas zasługuje na szczególną uwagę, ponieważ jest najczęstszą skargą dotyczącą jakości gotowych produktów, a o jego występowaniu decyduje kombinacja czynników — klasa kulki, wykończenie bieżni, czystość i smar — a nie pojedynczy pomiar. Klasyfikacja produkcji charakteryzującej się 100% niskim poziomem hałasu odróżnia brzęczące łożysko od jęczącego łożyska, a leżące u jego podstaw techniki stanowią osobną dyscyplinę; ten artykuł na w jaki sposób fabryki kontrolują hałas i wibracje łożysk kulkowych zwykłych omawia je szczegółowo.
Identyfikowalność partii zamyka obieg. Każda partia produkcyjna łączy się z numerem wytopu stali i wstecz z listą pakowania, zatem gdy klient zgłosi problem kilka miesięcy po dostawie, fabryka może odizolować partie, których to dotyczy, zamiast zgadywać. Zdolność ta pozostaje niewidoczna aż do dnia, w którym jest potrzebna – i to właśnie w tym dniu decyduje, czy roszczenie zostanie rozpatrzone w ciągu kilku dni, czy też spierane będzie miesiącami.
Dwie wyceny tego samego rozmiaru 608 mogą różnić się o jedną trzecią i obaj dostawcy mogą być całkowicie uczciwi. Różnica prawie zawsze kryje się w pięciu miejscach, dlatego praktycznym zwyczajem jest zaznaczanie każdego z nich na piśmie przed porównaniem cen.
Każda niezaznaczona linia to udokumentowane ryzyko zakupowe. Niedostateczna stal powoduje skargi na hałas w gotowych silnikach; brakujące stopniowanie wibracji zamienia się w zwroty z produktów detalicznych; niewłaściwe uszczelnienie zamienia się w wymywanie smaru w mokrym sprzęcie. Żadne z tych zagrożeń nie pojawia się w cenniku i dlatego należy je uwzględnić w potwierdzeniu zamówienia.
Przydatnym ćwiczeniem jest zadanie każdemu dostawcy tych samych trzech pytań — jaka stal, jaka twardość, jaki stopień wibracji — i zażądanie raportów potwierdzających odpowiedzi. Dostawcy regularnie testujący odpowiadają dokumentami w godzinach; dostawcy opierający się na roszczeniach odpowiadają przymiotnikami. Szybkość i treść tej odpowiedzi powie Ci więcej o fabryce niż jakakolwiek strona katalogu.
Standardowe rozmiary katalogów obejmują większość zastosowań, ale zamówienia o największej wartości często zaczynają się od rysunku klienta, który nie pasuje do żadnego z katalogów – i to właśnie wtedy widoczna jest głębokość procesu w fabryce.
Prace niestandardowe przebiegają według ustalonej ścieżki: przegląd rysunków lub próbek, potwierdzenie wykonalności materiału i tolerancji, przygotowanie narzędzi, produkcja próbek, zatwierdzenie, a następnie produkcja seryjna z tym samym systemem kontroli co części standardowe. Typowe zamówienia obejmują pierścienie wewnętrzne przedłużone z jednej lub obu stron do specjalnych zastosowań montażowych, wersje dwurzędowe o małych rozmiarach i specjalnych szerokościach oraz łożyska powlekane z niestandardowymi profilami bieżnika lub kolorami.
Decyzja o dostosowaniu ma głównie charakter ekonomiczny. Jeśli standardowe łożysko można dostosować za pomocą podkładki dystansowej lub niewielkiej zmiany konstrukcyjnej, taka metoda jest zwykle tańsza i szybsza. Jeśli architektura maszyny zależy od specjalnej części – jak to często ma miejsce w przypadku silników, systemów przesuwnych i urządzeń przenośnikowych – wówczas sprawdzone, niestandardowe źródło jest lepsze niż przeprojektowanie produktu w oparciu o rozmiar katalogowy. Dostępna jest gama części o wydłużonym pierścieniu, o specjalnych wymiarach i precyzyjnie szlifowanych niestandardowe niestandardowe łożyska precyzyjne pokazuje, jak szeroka jest ta kategoria w praktyce.
Większość z nich jest wykonana z wysokowęglowej stali chromowej gatunku AISI 52100 (sprzedawanej również jako 100Cr6, SUJ2 lub GCr15), poddanej obróbce cieplnej do 60-64 HRC. W środowiskach korozyjnych stosuje się stal AISI 440C w celu zapewnienia twardości i odporności na rdzę lub AISI 304, gdy maksymalna odporność na korozję jest ważniejsza niż nośność. Stal węglowa występuje głównie w produktach lekkich i tanich.
Kulki są sklejane na zimno z drutu ze szwem błyskawicznym, wygładzane, poddawane obróbce cieplnej, następnie szlifowane i docierane pomiędzy rowkowanymi płytkami. Ponieważ kulki obracają się swobodnie i losowo w tych rowkach, każdy punkt powierzchni styka się z materiałem ściernym w równym stopniu, a wysokie punkty ścierają się, aż do uśrednienia się kuli. Wynik jest stopniowany: klasa 100 pozwala na odchylenie około 2,5 mikrona, klasa 10 pozwala na odchylenie 0,25.
Wyższy oznacza bardziej precyzyjny, a nie uniwersalnie lepszy. Klasy ABEC (lub ISO P) definiują jedynie tolerancje wymiarowe i tolerancje ruchu, a nie jakość stali, hałas, uszczelnienia czy smarowanie. Większość silników, pomp i urządzeń działa prawidłowo na P0/ABEC 1; płacenie za P5 lub więcej ma sens głównie w przypadku wrzecion wysokoobrotowych lub precyzyjnych. Dopasuj zajęcia do zgłoszenia i umieść to pisemnie na zamówieniu.
ZZ wykorzystuje dwie bezdotykowe osłony metalowe: niski opór, dobra ochrona przed grubym pyłem i umiarkowana ochrona przed wodą. W 2RS zastosowano dwie gumowe uszczelki stykowe, które stykają się z pierścieniem wewnętrznym: znacznie lepiej chronią przed drobnym kurzem i wilgocią, nieco wyższy moment obrotowy i praktyczny pułap temperaturowy około 110°C. Suche, szybkie i czyste środowisko odpowiada ZZ; środowiska mokre lub zakurzone odpowiadają 2RS.
Powłoka uformowana wokół pierścienia zewnętrznego tłumi hałas, chroni powierzchnie, o które toczą się łożyska, a także — w przypadku PU — zwiększa przyczepność i amortyzację wózków i przenośników. Profile takie jak V-fugi, U-rowki i płaskie bieżniki formowane są bezpośrednio w formie, a kolory pomagają w identyfikacji linii produktów. Jakość powłoki zależy głównie od przyczepności, dlatego tak ważne jest badanie próbki metodą rozciągania.
Tak. Fabryki o niestandardowych możliwościach rutynowo wytwarzają rozszerzone pierścienie wewnętrzne, specjalne szerokości, wersje dwurzędowe oraz konstrukcje powlekane lub rowkowane na podstawie rysunków lub próbek klientów. Droga obejmuje przegląd rysunków, wykonalność i oprzyrządowanie, zatwierdzenie próbki, a następnie produkcję seryjną — zatem praktyczne pytania, które należy zadać dostawcy, dotyczą czasu realizacji próbki i kontroli zastosowanej w przypadku niestandardowej partii.


Produkty
Skontaktuj się z nami
Mobile Site
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved